


低圧成形ツール
自動車内装への応用
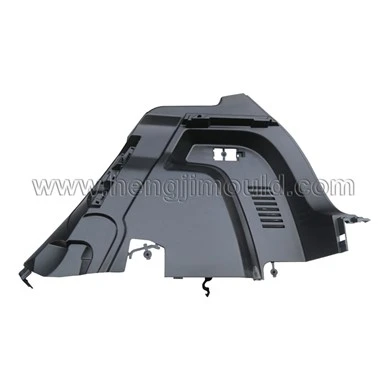
低圧成形プロセスにより、柔らかい生地の特別な表面層を備えた製品が製造され、装飾と手触りが大幅に向上します。通常はマップポケットフレームワーク、ドアパネルガーニッシュ、ABCピラーなどのコンポーネントです。低圧成形ツールを製造するために一般に必要とされます。
低圧噴射と高圧噴射の違い
|
側面 |
低圧成形 |
高圧成形 |
|
プレッシャー |
0.15-4MPa |
35-130MPa |
|
温度 |
180~240度 |
230~300度 |
|
金型材料 |
スチールまたはアルミニウム |
鋼鉄 |
|
材料 |
優れた密着性と耐水性 |
密着性が悪い |
低圧射出成形 (LPM) の利点
(1) 低圧射出成形の目的は、表皮材とプラスチック基材を接着し、剥離の可能性をなくすことです。
(2) 低圧射出成形技術は、オーバーモールドプロセスに必要な接着剤塗布手順がないため、より環境に優しいです。
(3) 低圧二層射出成形部品の内部構造は自由に構築でき、表面モデリングの自由度はオーバーモールド技術に比べて大きく、より明確で剛性の高いモデリング特性を備えています。
(4) 低圧射出成形により二次クラッドが不要となり、製造効率が向上します。
(5) 低圧射出成形品は手触り、外観に優れています。
(6) 低圧射出成形品は射出圧力が低いため、製品の内部部品を効果的に保護し、スクラップ率が低くなります。
低圧成形品の設計
(1) 部品の肉厚設計:表層の材質は溶融流動性に大きな影響を与えます。薄すぎるとショートショットの原因となるため、ノズルを増やす必要がありますが、金型コストも増加します。厚すぎると材料費が高くなります。
(2) 部品エッジ設計: 射出成形後、超音波切断または溶接後のプロセスが必要なカバー層材料が残ります。エッジ輪郭形状が複雑すぎると、製造不良率が上昇します。
(3) 部品破面設計: 低圧成形ツールでは、表面層は滑らかに設定され、金型を閉じる際にコアによって金型キャビティに押し込まれ、伸びに耐えます。パーツの断面が深すぎるとカバーが損傷するため、相対長さに対するパーツの表面ラジアンの比率が破断点伸びの比率より小さくなければならないことを再考する必要があります。
低圧成形ツールに関する注意事項
カバーの滑りを防ぐために、金型の移動側には浸漬シールが必要です。浸漬シールとカットシールは、材料の種類と厚さによって決まります。
カバー固定システム
カバーの固定に可動構造はありません
バルブ ゲート、コア側で成形され、ゲート側で排出される製品。
カバーは機械の上部から金型キャビティに差し込まれます
人気ラベル: 低圧成形ツール、中国の低圧成形ツール メーカー、メーカー, 低圧噴射ディストリビューター, 低圧注入領域, 低圧注射の機会, 低圧注入生産者, 低圧注射の研磨, 低圧噴射購入者
上一条
無次条
低圧射出成形あなたはおそらくそれも好きでしょう



お問い合わせを送る